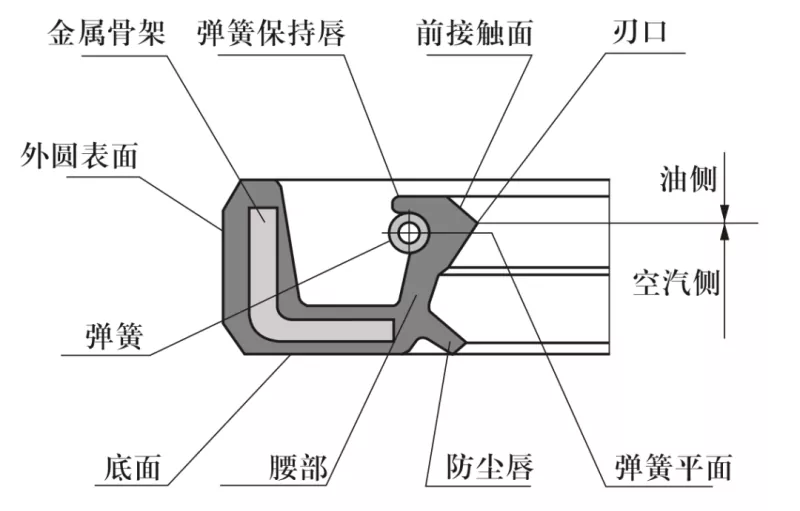
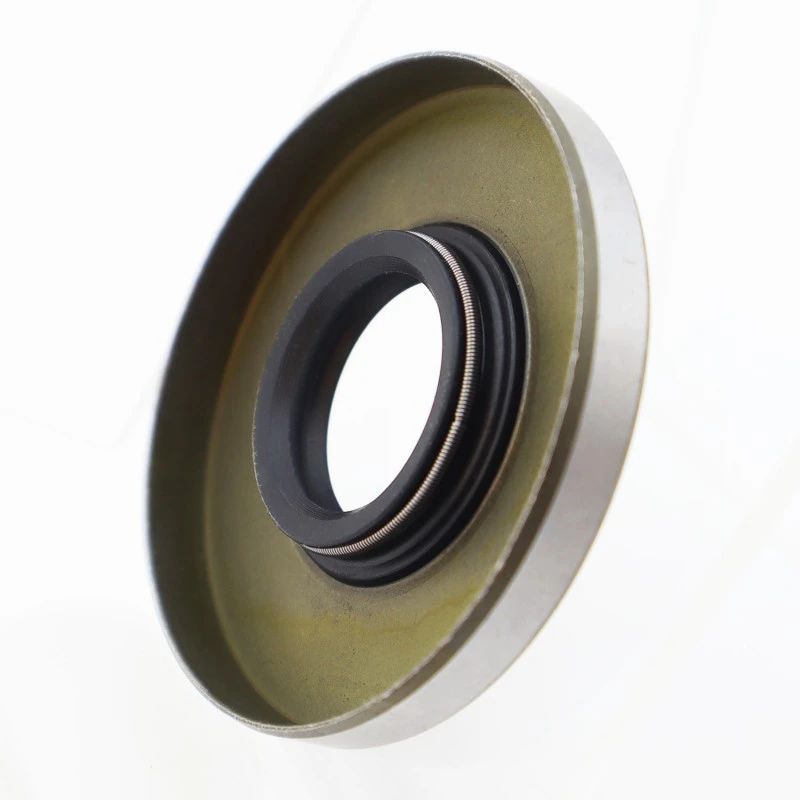
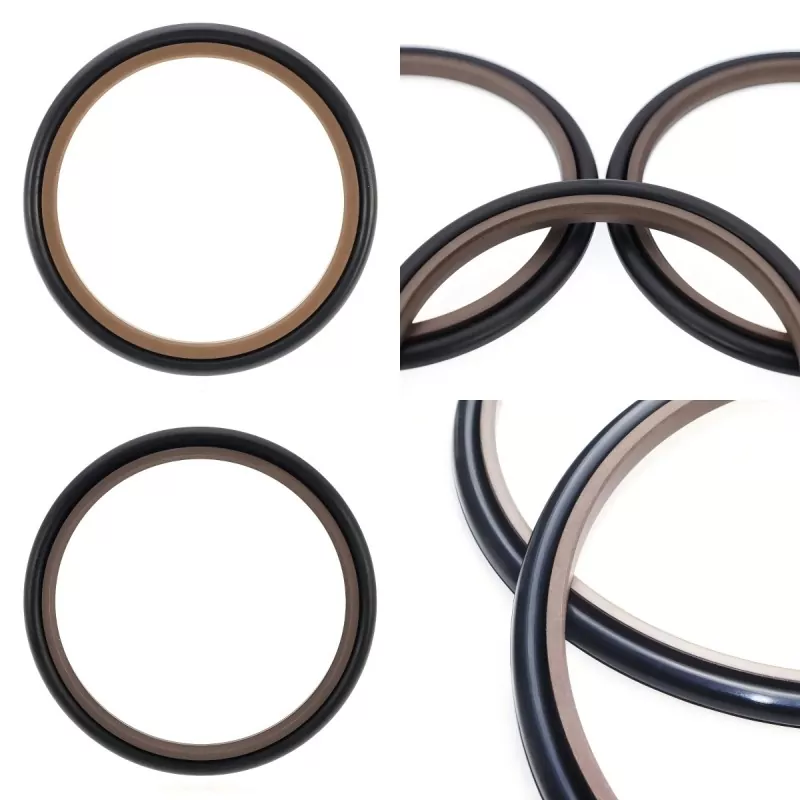
Айналмалы білік ерінді тығыздағыштарәдетте майлы тығыздағыштар ретінде белгілі. Олар айналмалы мойынтіректердің корпустарына орнатылады және айналмалы білікке қатысты салыстырмалы қозғалысқа ұшырайды. Металл кірістіру құрылымдық қолдауды қамтамасыз етеді, ал серіппе майлаудың ағып кетуіне және сыртқы ластаушы заттардың енуіне жол бермей, тығыздағыш ерніне радиалды алдын ала жүктемені қолданады.
Жалпы майлы тығыздағыштардың көлденең қималарының схемасы
Орнату дизайны және талаптары
1. Білік материалы: Әдетте көміртекті болат немесе тот баспайтын болат. Жоғары жылдамдықты қолдану үшін қаттылығы 40–45 HRC болатын хромдау қолданылады.
2. Айналмалы білік пен корпус саңылауының дизайны: Білік беті тегіс және саңылаусыз болуы керек. Спиральды өңдеу белгілері ағып кетуге әкелетін айдау әсерін тудыруы мүмкін; сондықтан тығыздағыш орнатылған білік аймағын Ra 0,1–0,5 мкм бетінің кедір-бұдырына дейін ұнтақтау ұсынылады. Айналу жылдамдығы артқан сайын тегіс аяқтау қажет.
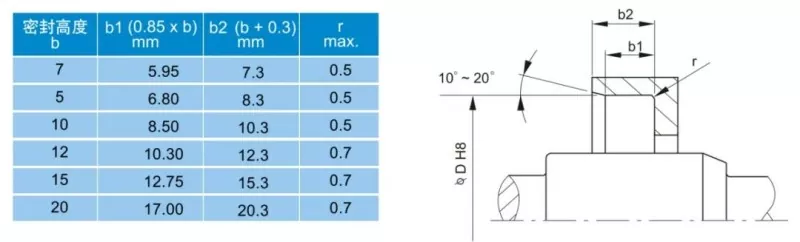
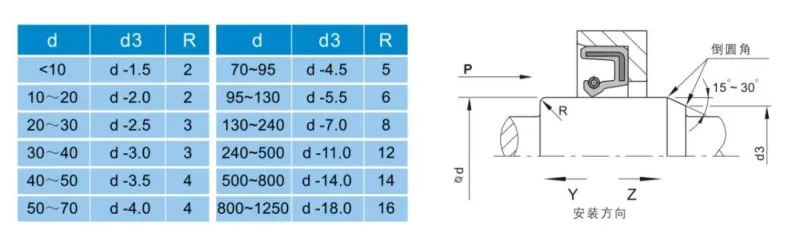
Орнату мен алып тастауды жеңілдету үшін білік пен корпустың тесігі 1 және 2-суреттерде көрсетілгендей фаскалармен немесе дөңгелектелген жиектермен жобалануы керек.
1-сурет: Корпус саңылауының фаскасының дизайны
2-сурет: Айналмалы білік фаскасының құрылымы
Айналмалы білік ерінді тығыздағыштың өнімділігіне әсер ететін факторлар
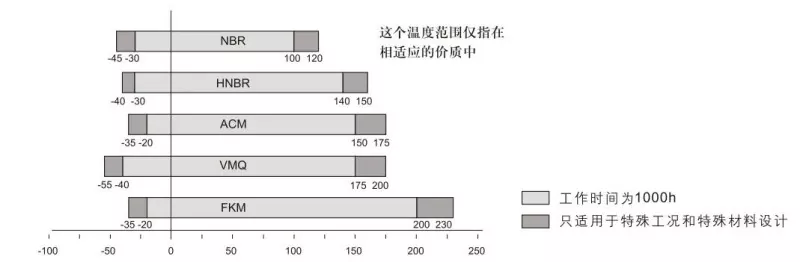
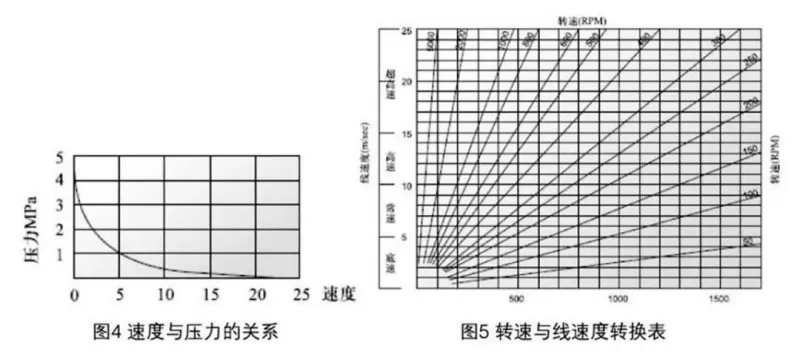
Тығыздау өнімділігіне әсер ететін көптеген факторлар бар. Майлы тығыздағыштың материалы мен құрылымынан басқа, орта, температура, қысым, майлау, жылдамдық және беттің кедір-бұдыры сияқты факторлар өнімділікке тікелей әсер етеді және бұл факторлар жиі бір-бірімен өзара әрекеттеседі. Келесі диаграммалар пайдаланушы анықтамасы үшін берілген.
3-сурет: Майлы тығыздағыштарға температураның әсері
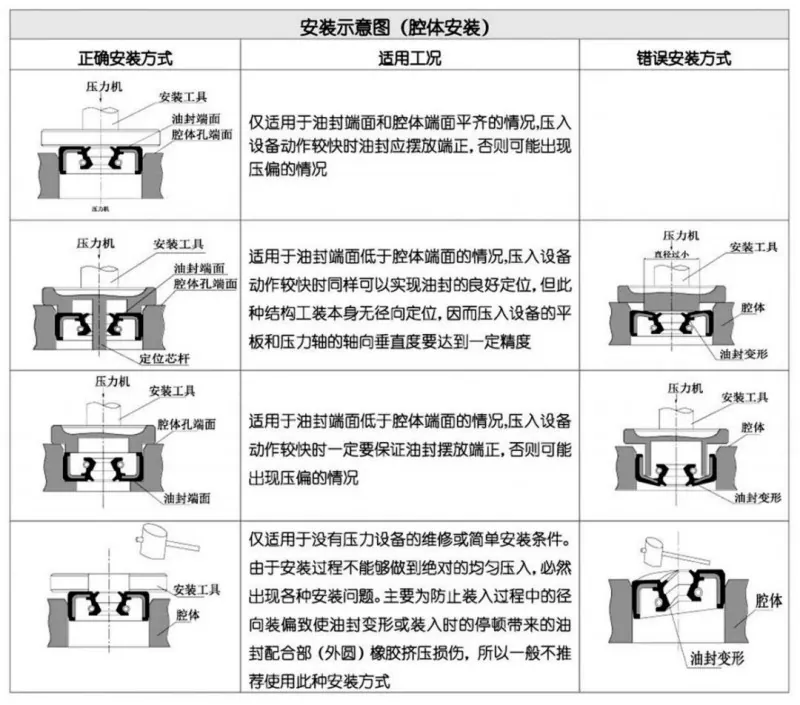
Майлы тығыздағышты орнату
Мұқият орнату майлы тығыздағыштың дұрыс жұмыс істеуінің міндетті шарты болып табылады.
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты